Alüminyum Billette Homojenizasyon Neden Yapılır?
Alüminyum billet üretiminde kaliteyi belirleyen en önemli aşamalardan biri, döküm sonrasında uygulanan ısıl işlemlerdir. Özellikle ekstrüzyon üretiminde kullanılan 6xxx serisi alüminyum alaşımlarında homojenizasyon, billetin mikroyapısını düzenlemek ve sonraki üretim aşamalarına uygun hâle getirmek için uygulanan kritik bir işlemdir.
Döküm sırasında alüminyumun katılaşmasıyla birlikte alaşım elementleri billetin her bölgesine tamamen eşit dağılmayabilir. Bunun sonucunda mikroyapıda kimyasal farklılıklar, belirli bölgelerde yoğunlaşan fazlar ve istenmeyen metalik bileşikler oluşabilir. Bu farklılıklar, ekstrüzyon sırasında malzemenin akışını zorlaştırabilir ve nihai profilin yüzey kalitesini olumsuz etkileyebilir.
Homojenizasyon ısıl işlemi, bu tür mikroyapısal farklılıkları azaltarak billetin daha kontrollü ve verimli şekilde ekstrüze edilmesine yardımcı olur.
Peki, alüminyum billette homojenizasyon tam olarak nedir? Neden uygulanır ve ekstrüzyon kalitesini nasıl etkiler?
Bu yazıda alüminyum billet homojenizasyonunun amacını, uygulama aşamalarını ve üretim sürecine sağladığı avantajları inceliyoruz.
1. Alüminyum Billette Homojenizasyon Nedir?
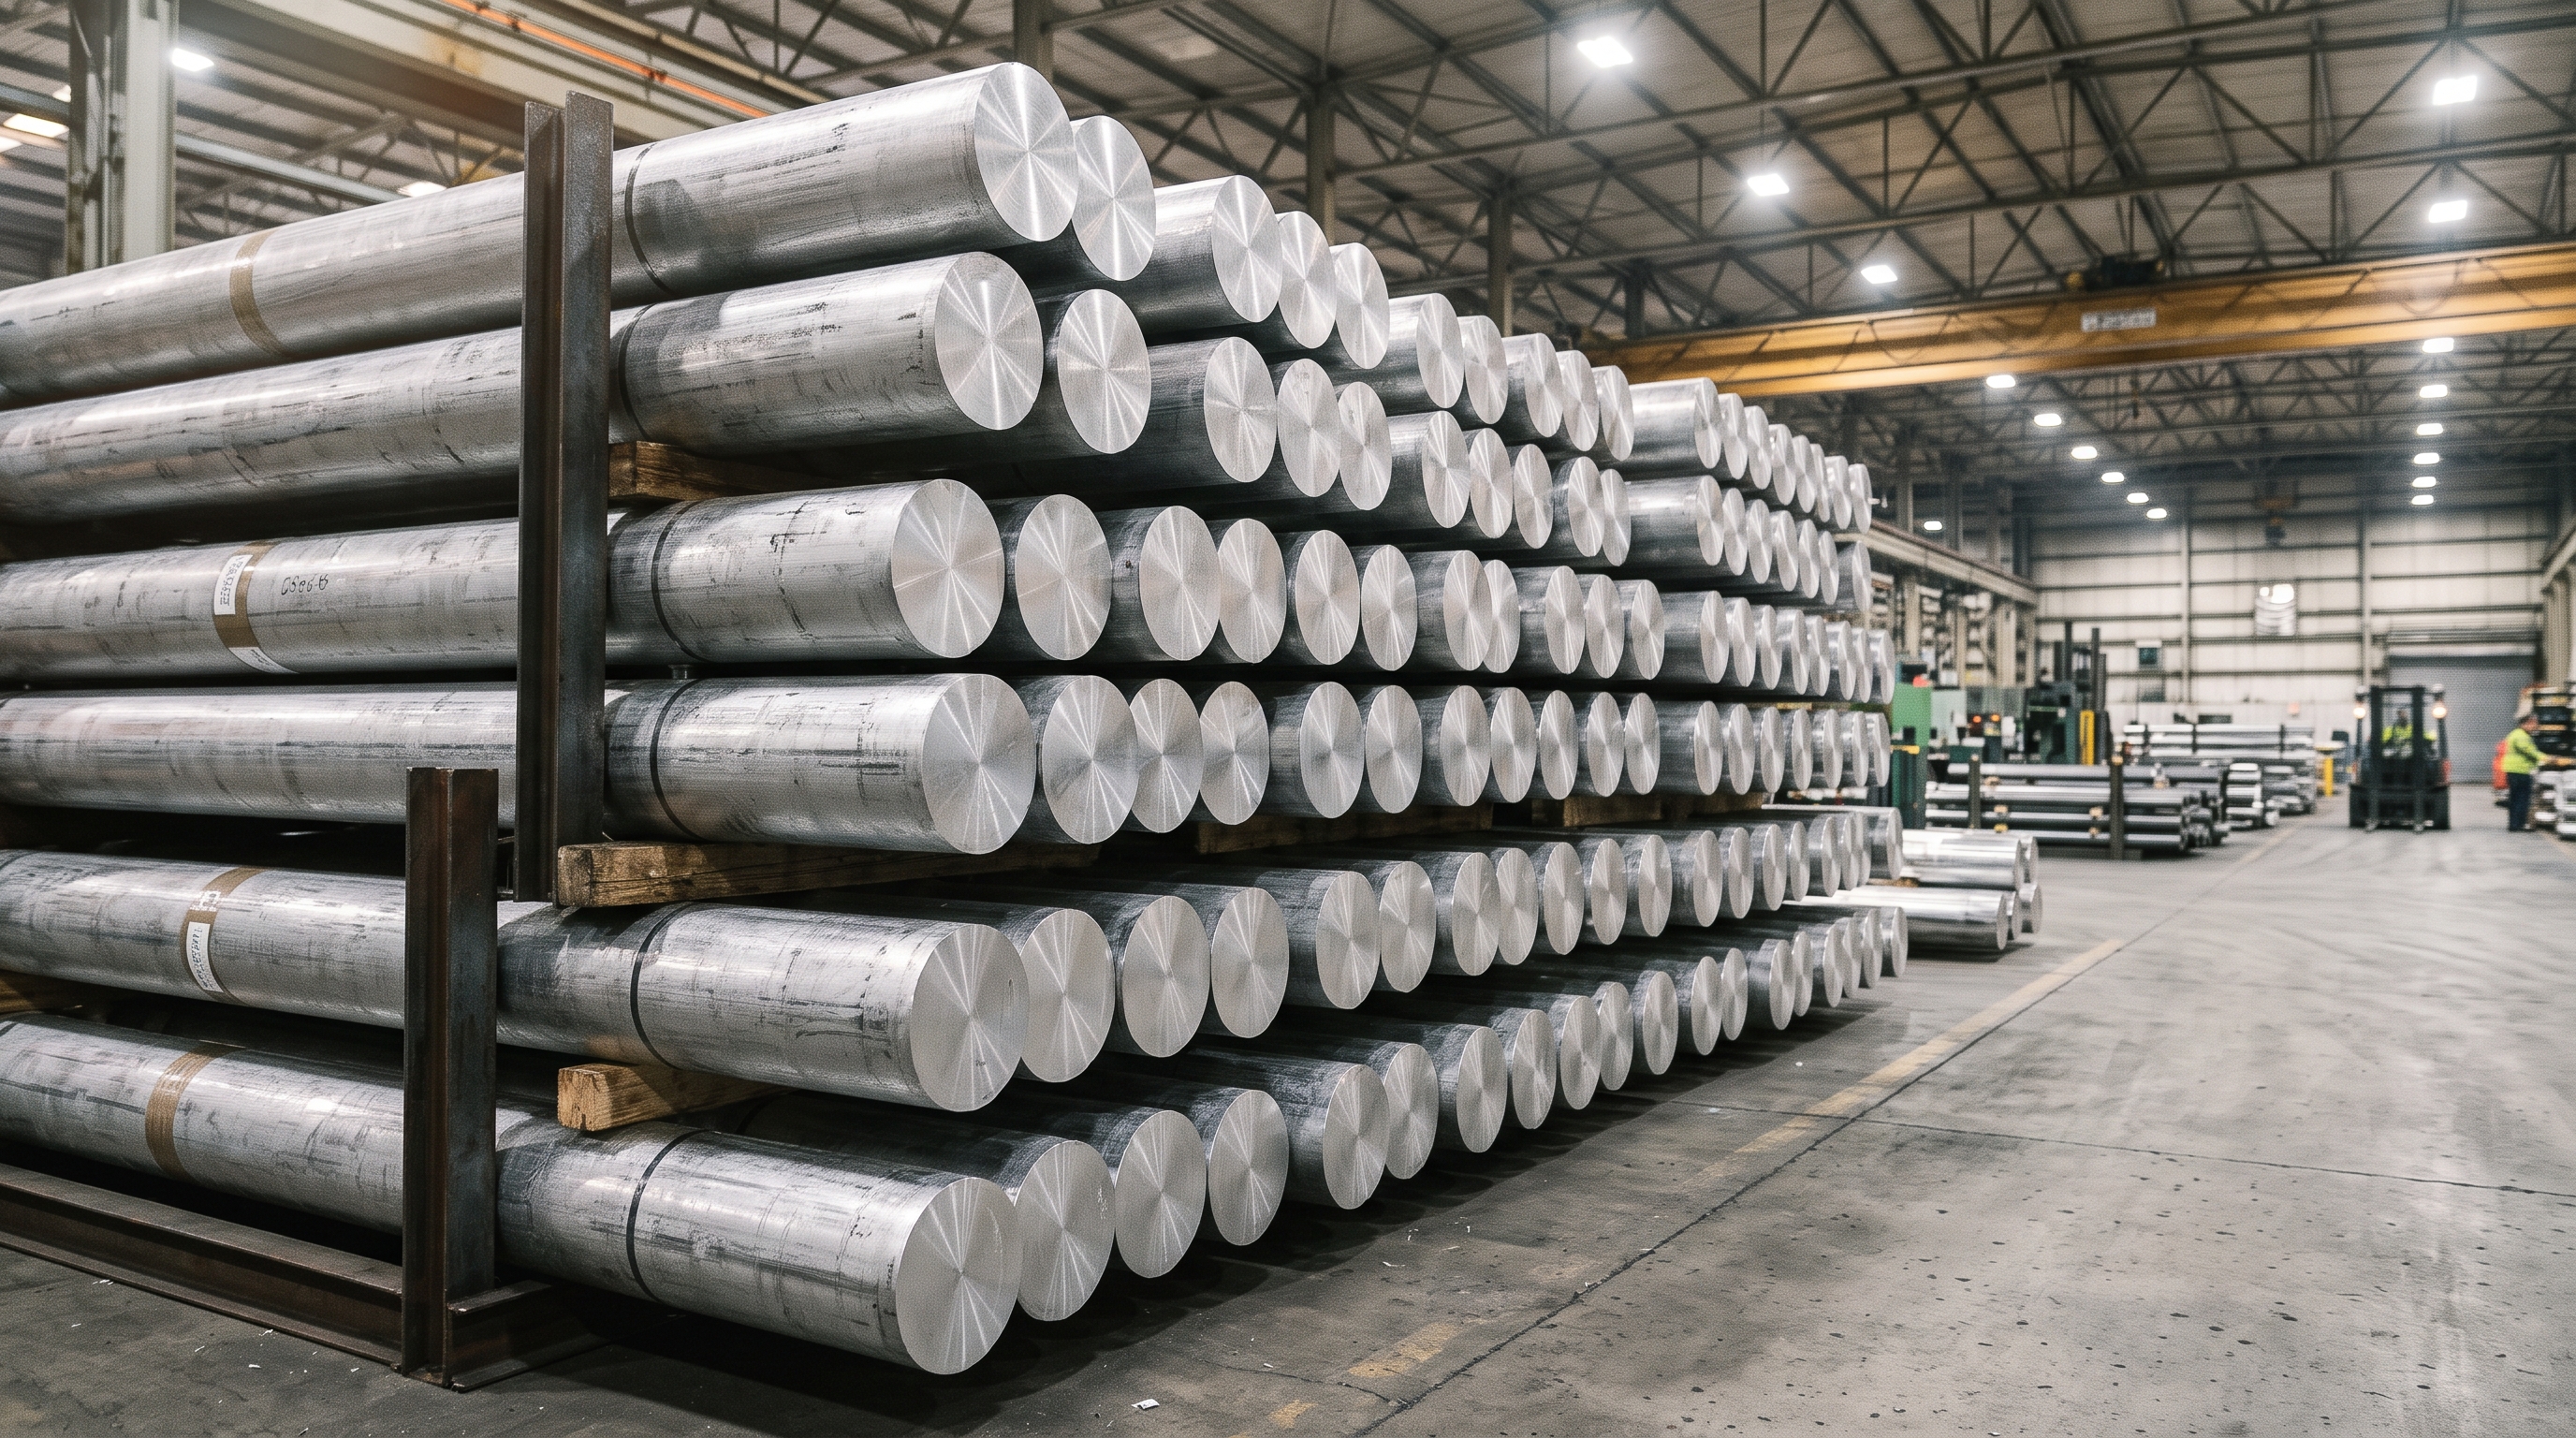
Homojenizasyon, döküm yöntemiyle üretilen alüminyum billetlere uygulanan kontrollü bir ısıl işlem sürecidir. Bu işlemde billetler belirli bir sıcaklığa kadar ısıtılır, uygun bir süre boyunca bu sıcaklıkta tutulur ve ardından kontrollü bir soğutma işleminden geçirilir.
İşlemin temel amacı, döküm sırasında oluşan kimyasal ve mikroyapısal farklılıkları azaltmak, alaşım elementlerinin dağılımını düzenlemek ve ekstrüzyon sırasında malzemenin daha dengeli davranmasını sağlamaktır.
Özellikle 6060, 6061, 6063 ve 6082 gibi 6xxx serisi alüminyum alaşımlarında homojenizasyon önemli bir üretim aşamasıdır. Çünkü bu alaşımlarda bulunan magnezyum (Mg) ve silisyum (Si) gibi elementlerin dağılımı ve oluşturdukları fazların yapısı, malzemenin sıcak şekillendirme davranışını doğrudan etkiler.
Homojenizasyon yalnızca billetin sıcaklığını değiştiren bir işlem değildir. Aynı zamanda döküm sırasında oluşan bazı fazların çözünmesini, bazı metalik bileşiklerin yapısal dönüşümünü ve soğutma sırasında kontrollü çökeltilerin oluşmasını sağlayan metalurjik bir süreçtir.
2. Alüminyum Billette Homojenizasyon Neden Yapılır?
Döküm sonrasında billetin mikroyapısı, ekstrüzyon için her zaman ideal durumda değildir. Alaşım elementlerinin bölgesel farklılıklar göstermesi ve bazı metalik fazların istenmeyen biçimlerde oluşması, üretim sırasında çeşitli problemlere neden olabilir.
Homojenizasyonun temel amaçları şunlardır:
2.1. Kimyasal Dağılımı Daha Homojen Hâle Getirmek
Alüminyum billet katılaşırken magnezyum ve silisyum gibi alaşım elementleri her bölgede aynı oranda dağılmayabilir. Bu duruma mikrosegragasyon (mikro ayrışma) denir.
Mikrosegragasyon sonucunda billetin bazı bölgelerinde alaşım elementlerinin konsantrasyonu artarken diğer bölgelerinde azalabilir. Bu farklılıklar, malzemenin ekstrüzyon sırasında bölgesel olarak farklı davranmasına neden olabilir.
Homojenizasyon sırasında gerçekleşen atomik difüzyon, bu konsantrasyon farklılıklarının azaltılmasına yardımcı olur. Böylece billetin mikroyapısal dağılımı daha dengeli hâle gelir.
2.2. Mg₂Si Fazının Çözünmesini Sağlamak
6xxx serisi alüminyum alaşımlarında magnezyum ve silisyum, magnezyum silisit (Mg₂Si) fazının oluşumunda rol oynar.
Döküm sırasında oluşan iri veya uygun olmayan dağılımdaki Mg₂Si parçacıkları, ekstrüzyon sırasında malzemenin deformasyon davranışını olumsuz etkileyebilir.
Homojenizasyonun ısıtma ve bekletme aşamalarında, uygun koşullar sağlandığında bu fazın bir bölümü alüminyum matrisi içerisinde çözünür. Soğutma sırasında ise Mg ve Si içeren çökeltiler yeniden oluşabilir.
Burada önemli olan yalnızca çökeltilerin oluşması değil, bunların boyutunun, dağılımının ve sonraki billet ön ısıtma aşamasında yeniden çözünme kabiliyetinin kontrol edilmesidir.
Bu kontrol, malzemenin ekstrüzyon sırasında daha uygun deformasyon özellikleri göstermesine katkıda bulunur.
2.3. Demir İçeren Metalik Fazların Yapısını Dönüştürmek
Alüminyum alaşımlarında bulunan demir (Fe), silisyum ve diğer elementlerle birlikte farklı metalik bileşiklerin oluşmasına neden olabilir.
6xxx serisi alaşımlarda karşılaşılan önemli demir içeren fazlardan biri β-AlFeSi fazıdır. Döküm sırasında oluşabilen bu faz, genellikle plaka veya iğnemsi morfolojiye sahip olabilir.
Uygun homojenizasyon koşullarında β-AlFeSi fazının daha yuvarlak ve daha az zararlı kabul edilen α-AlFeSi fazına dönüşümü desteklenebilir.
Bu dönüşüm, sert ve keskin yapılı parçacıkların ekstrüzyon davranışı üzerindeki olumsuz etkilerini azaltmaya yardımcı olur. Böylece malzemenin sıcak şekillendirilebilirliği ve nihai profilin yüzey kalitesi açısından daha uygun bir mikroyapı elde edilebilir.
2.4. Ekstrüzyon Kabiliyetini İyileştirmek
Homojenizasyonun en önemli amaçlarından biri, billetin ekstrüzyon sırasında daha dengeli deformasyon göstermesini sağlamaktır.
Döküm sonrası mikroyapısal farklılıklar ve uygun olmayan faz dağılımları, ekstrüzyon sırasında malzemenin akışını zorlaştırabilir. Bu durum daha yüksek pres kuvveti ihtiyacına, üretim hızının sınırlandırılmasına ve yüzey kusurlarına yol açabilir.
Uygun şekilde homojenize edilmiş billetler genellikle:
-
Daha dengeli deformasyon davranışı gösterir.
-
Ekstrüzyon sırasında daha düşük akış gerilmesi sağlayabilir.
-
Daha yüksek üretim hızlarına imkân verebilir.
-
Pres üzerindeki yükün daha kontrollü olmasına katkıda bulunabilir.
-
Daha kaliteli profil yüzeylerinin elde edilmesini destekler.
Bununla birlikte ekstrüzyon performansı yalnızca homojenizasyona bağlı değildir. Billetin döküm kalitesi, alaşım bileşimi, ön ısıtma koşulları, kalıp tasarımı ve pres parametreleri de sonucu etkiler.
2.5. Nihai Profilin Yüzey Kalitesini Artırmak
Alüminyum profillerde yüzey kalitesi, özellikle mimari uygulamalarda ve dekoratif yüzey işlemlerinde büyük önem taşır.
Billet içerisindeki mikroyapısal farklılıklar ve uygun olmayan metalik fazlar, ekstrüzyon sırasında yüzey çizgileri, lekelenme, kalıp yapışması ve benzeri kusurların oluşmasına katkıda bulunabilir.
Homojenizasyon, bu tür kusurlarla ilişkili mikroyapısal nedenleri azaltmaya yardımcı olur. Böylece ekstrüzyon sonrasında daha düzgün ve tutarlı yüzey özelliklerine sahip profiller elde edilmesini destekler.
Bu durum özellikle eloksal veya elektrostatik toz boya gibi yüzey işlemlerinden geçecek profiller açısından önemlidir. Çünkü ekstrüzyon aşamasında oluşan bazı yüzey kusurları, sonraki yüzey işlemlerinden sonra daha belirgin hâle gelebilir.
3. Alüminyum Billet Homojenizasyonu Nasıl Yapılır?
Homojenizasyon işlemi, belirli sıcaklık, süre ve soğutma koşullarının kontrol edildiği bir ısıl işlem sürecidir.
Genel olarak üç temel aşamadan oluşur:
3.1. Isıtma
Dökümden çıkan alüminyum billetler homojenizasyon fırınına alınır ve alaşıma uygun bir sıcaklığa kontrollü şekilde ısıtılır.
Isıtma sırasında billetin yalnızca yüzeyinin değil, iç kesitinin de hedeflenen sıcaklık koşullarına ulaşması önemlidir. Bu nedenle billet çapı, fırın yükü, alaşım türü ve ısıtma hızı dikkate alınır.
3.2. Belirli Süre Sıcaklıkta Bekletme
Billetler hedef sıcaklığa ulaştıktan sonra belirlenen süre boyunca bu sıcaklıkta tutulur.
Bu aşamada:
-
Alaşım elementlerinin dağılımındaki farklılıklar azaltılır.
-
Uygun koşullarda Mg₂Si fazının çözünmesi desteklenir.
-
Demir içeren bazı metalik fazların dönüşümü gerçekleşebilir.
-
Mikroyapının ekstrüzyona uygun hâle gelmesi sağlanır.
Bekletme süresi ve sıcaklığı, alaşımın kimyasal bileşimine ve billetin boyutlarına göre belirlenir.
3.3. Kontrollü Soğutma
Homojenizasyonun son aşaması soğutmadır. Bu aşama, ısıtma ve bekletme kadar önemlidir.
Billetin hangi hızda soğutulacağı, Mg₂Si içeren çökeltilerin miktarını, boyutunu ve dağılımını etkiler. Amaç, sonraki ekstrüzyon ön ısıtması sırasında uygun şekilde yeniden çözünebilecek bir çökelti yapısı elde etmektir.
Soğutma koşulları alaşıma ve üretim sürecine göre değişebilir. Hava ile kontrollü soğutma, kademeli soğutma veya farklı endüstriyel yöntemler kullanılabilir.
Dolayısıyla homojenizasyon yalnızca ısıtma ve bekletmeden ibaret değildir. Doğru soğutma uygulaması da işlemin başarısını belirleyen temel unsurlardan biridir.
4. Homojenizasyon Yapılmazsa Ne Olur?
Homojenizasyonun uygulanmaması veya uygun olmayan koşullarda gerçekleştirilmesi, özellikle ekstrüzyon performansı ve nihai ürün kalitesi üzerinde olumsuz etkiler oluşturabilir.
Olası sonuçlar şunlardır:
-
Düzensiz deformasyon: Billetin farklı bölgeleri ekstrüzyon sırasında farklı davranış gösterebilir.
-
Yüzey kusurları: Mikroyapısal farklılıklar ve istenmeyen fazlar yüzey çizgileri, kalıp yapışması ve diğer kusurların oluşumuna katkıda bulunabilir.
-
Ekstrüzyon hızının düşmesi: Malzemenin sıcak şekillendirme davranışı üretim hızını sınırlandırabilir.
-
Daha yüksek pres kuvveti ihtiyacı: Uygun olmayan mikroyapı, ekstrüzyon sırasında gerekli kuvveti artırabilir.
-
Mekanik özelliklerde farklılık: Profil boyunca veya ürünler arasında özelliklerin tutarlılığı olumsuz etkilenebilir.
-
Yüzey işlemlerinde kalite sorunları: Ekstrüzyondan kaynaklanan bazı yüzey farklılıkları eloksal ve boya gibi işlemler sonrasında daha görünür olabilir.
Burada önemli bir nokta vardır: Homojenizasyon, döküm sırasında oluşmuş her türlü hatayı ortadan kaldıran bir işlem değildir. Çatlaklar, oksit kalıntıları, gözeneklilik veya ciddi döküm kusurları yalnızca homojenizasyon uygulanarak giderilemez. Bu nedenle kaliteli billet üretimi, doğru döküm koşulları ve uygun homojenizasyon işleminin birlikte değerlendirilmesini gerektirir.
5. Homojenizasyon Ekstrüzyon Kalitesini Nasıl Etkiler?
Homojenizasyonun temel hedeflerinden biri, billetin ekstrüzyon presinde daha kontrollü ve verimli şekilde işlenmesini sağlamaktır.
Ekstrüzyon sırasında alüminyum billet ısıtılır ve yüksek basınç altında kalıptan geçirilerek istenen profil kesitine dönüştürülür. Bu aşamada malzemenin mikroyapısı, deformasyon davranışını ve kalıptan geçiş özelliklerini doğrudan etkiler.
Uygun homojenizasyon uygulaması sayesinde:
| Üretim kriteri | Homojenizasyonun katkısı |
|---|---|
| Malzeme akışı | Daha dengeli deformasyon davranışı |
| Ekstrüzyon hızı | Uygun koşullarda daha yüksek üretim hızı |
| Pres kuvveti | Daha düşük akış gerilmesi ve pres kuvveti ihtiyacı |
| Yüzey kalitesi | Yüzey kusurlarının oluşma riskinin azaltılması |
| Mikroyapı | Daha dengeli element ve faz dağılımı |
| Mekanik özellikler | Daha tutarlı özellikler elde edilmesine katkı |
Homojenizasyonun etkisi, alaşım türüne ve üretim parametrelerine göre değişir. Bu nedenle aynı homojenizasyon reçetesinin tüm alüminyum alaşımlarında aynı sonucu vereceği düşünülmemelidir.
6. 6060, 6061, 6063 ve 6082 Alaşımlarında Homojenizasyon
6xxx serisi alüminyum alaşımlarında homojenizasyon yaygın olarak kullanılan bir üretim aşamasıdır. Ancak her alaşımın kimyasal bileşimi farklı olduğundan uygulanacak işlem koşulları da değişebilir.
| Alaşım | Öne çıkan özellik | Homojenizasyonda dikkat edilen konular |
|---|---|---|
| 6060 | İyi ekstrüzyon kabiliyeti ve yüzey kalitesi | Element dağılımı, Mg₂Si fazı ve ekstrüzyona uygun mikroyapı |
| 6061 | Mekanik dayanım ve işlenebilirlik | Alaşım bileşimi, çözünme davranışı ve faz dağılımı |
| 6063 | Mimari profillerde yaygın kullanım ve iyi yüzey kalitesi | Mg₂Si çözünmesi, β-AlFeSi dönüşümü ve kontrollü soğutma |
| 6082 | Daha yüksek mekanik dayanım gerektiren uygulamalar | Alaşım bileşimine uygun sıcaklık, bekletme ve soğutma koşulları |
Özellikle 6063 alaşımı üzerine yapılan araştırmalar, homojenizasyon sıcaklığı, bekletme süresi ve soğutma hızının mikroyapı ile ekstrüzyon performansı üzerinde önemli etkileri olduğunu göstermektedir.
Bu nedenle homojenizasyon parametreleri belirlenirken yalnızca alaşım numarasına değil; kimyasal analiz sonuçlarına, billet çapına, döküm mikroyapısına ve sonraki ekstrüzyon koşullarına da bakılmalıdır.
7. Homojenizasyon Kalitesini Etkileyen Faktörler Nelerdir?
Homojenizasyonun başarılı olması için sıcaklık, süre ve soğutma koşullarının birlikte kontrol edilmesi gerekir.
Başlıca faktörler şunlardır:
-
Alaşımın kimyasal bileşimi: Magnezyum, silisyum, demir ve mangan gibi elementlerin miktarları faz dönüşümlerini etkiler.
-
Billet çapı: Büyük çaplı billetlerde iç kesitin hedef sıcaklığa ulaşması daha uzun sürebilir.
-
Isıtma hızı: Billetin kontrollü ve dengeli şekilde ısıtılması gerekir.
-
Bekletme süresi: Mikroyapısal dönüşümlerin gerçekleşmesi için yeterli süre sağlanmalıdır.
-
Soğutma hızı: Çökeltilerin boyutu ve dağılımı üzerinde belirleyicidir.
-
Fırın sıcaklık kontrolü: Billetler arasında sıcaklık farklılıklarının önlenmesi için fırın koşulları izlenmelidir.
-
Döküm kalitesi: Homojenizasyonun etkinliği, döküm sırasında elde edilen başlangıç mikroyapısından doğrudan etkilenir.
Bu faktörlerin doğru şekilde yönetilmesi, billet kalitesinin ve ekstrüzyon performansının daha tutarlı olmasına yardımcı olur.
8. Sıkça Sorulan Sorular
Alüminyum billette homojenizasyon ne işe yarar?
Homojenizasyon, döküm sırasında oluşan mikroyapısal ve kimyasal farklılıkları azaltmak, uygun faz dönüşümlerini sağlamak ve billetin ekstrüzyon kabiliyetini iyileştirmek amacıyla uygulanır.
Homojenizasyon hangi aşamada yapılır?
Homojenizasyon genellikle alüminyum billet dökümünden sonra ve ekstrüzyon işleminden önce uygulanır. Böylece billet, ekstrüzyona daha uygun bir mikroyapıya hazırlanır.
Homojenizasyon ile ekstrüzyon ön ısıtması aynı işlem midir?
Hayır. Homojenizasyon, billetin mikroyapısını değiştirmek amacıyla uygulanan ayrı bir ısıl işlemdir. Ekstrüzyon ön ısıtması ise billetin pres işleminden önce uygun sıcaklığa getirilmesini sağlar. İki işlem farklı amaçlara hizmet eder.
Homojenizasyon sıcaklığı kaç derece olmalıdır?
Homojenizasyon sıcaklığı kullanılan alüminyum alaşımına, billet çapına, kimyasal bileşime ve üretim koşullarına bağlıdır. Tüm alaşımlar için geçerli tek bir sıcaklık değeri yoktur. Uygun sıcaklık ve süre, metalurjik değerlendirme ve proses doğrulamasıyla belirlenmelidir.
Homojenizasyon ekstrüzyon hızını artırır mı?
Uygun şekilde gerçekleştirilen homojenizasyon, billetin sıcak deformasyon davranışını iyileştirerek daha yüksek ekstrüzyon hızlarına imkân verebilir. Ancak elde edilecek hız; alaşım, profil geometrisi, kalıp tasarımı, pres kapasitesi ve diğer üretim koşullarına da bağlıdır.
Homojenizasyon yapılmış billetin yüzey kalitesi daha mı iyidir?
Uygun homojenizasyon, ekstrüzyon sırasında yüzey kusurlarına neden olabilecek bazı mikroyapısal faktörleri azaltır. Bu nedenle daha düzgün ve tutarlı yüzey kalitesi elde edilmesine katkıda bulunabilir. Bununla birlikte nihai yüzey kalitesi döküm kalitesi ve ekstrüzyon parametreleri gibi diğer faktörlere de bağlıdır.
Homojenizasyon tüm alüminyum alaşımlarında uygulanır mı?
Hayır. Homojenizasyon ihtiyacı ve uygulanacak işlem koşulları alaşımın türüne, üretim yöntemine ve hedeflenen ürün özelliklerine bağlıdır. Özellikle 6xxx serisi ekstrüzyon billetlerinde yaygın olarak kullanılır.
Sonuç: Kaliteli Ekstrüzyonun Temeli Billetin Mikroyapısında Başlar
Alüminyum billet homojenizasyonu, döküm ile ekstrüzyon arasındaki üretim sürecinin önemli aşamalarından biridir. Bu işlem, döküm sırasında oluşan mikroyapısal farklılıkları azaltarak alaşım elementlerinin ve metalik fazların daha uygun bir dağılıma ulaşmasını destekler.
Doğru sıcaklık, bekletme süresi ve kontrollü soğutma koşullarıyla gerçekleştirilen homojenizasyon; ekstrüzyon kabiliyetinin iyileştirilmesine, üretim verimliliğinin artırılmasına ve daha kaliteli alüminyum profiller elde edilmesine katkıda bulunur.
Bu nedenle kaliteli bir alüminyum profilin üretimi yalnızca ekstrüzyon presinde başlamaz. Billetin döküm kalitesi, kimyasal bileşimi ve mikroyapısının ekstrüzyona uygun şekilde hazırlanması da nihai ürün performansında belirleyici rol oynar.
Biser Aluminium, 6060, 6061, 6063 ve 6082 gibi 6xxx serisi alaşımlarda alüminyum billet üretimiyle mimari ve endüstriyel ekstrüzyon uygulamalarına yönelik çözümler sunmayı hedeflemektedir. Alüminyum billet ve ekstrüzyon profil çözümlerimiz hakkında detaylı bilgi almak için bizimle iletişime geçin.