Colores del Anodizado del Aluminio y Espesores del Recubrimiento: Guía Técnica de Selección
El aluminio se utiliza ampliamente en aplicaciones arquitectónicas e industriales gracias a su ligereza, resistencia y adaptabilidad a diferentes tratamientos superficiales. Sin embargo, en aplicaciones como fachadas, sistemas de puertas y ventanas, revestimientos y perfiles decorativos, las propiedades mecánicas por sí solas no son suficientes. También es importante proteger la superficie frente a los factores ambientales y conseguir el aspecto estético deseado.
El anodizado del aluminio es un tratamiento electroquímico de superficies utilizado para satisfacer estas necesidades. Disponible en tonos naturales, bronce, negro, dorado y otros acabados metálicos, el anodizado crea una capa de óxido controlada sobre la superficie del aluminio. El espesor de esta capa se determina según el entorno de uso, la resistencia a la corrosión requerida y los requisitos estéticos.
¿Cuáles son los colores disponibles para el anodizado del aluminio? ¿Cuántas micras debe tener un recubrimiento anodizado? ¿Qué espesor es adecuado para aplicaciones en exteriores?
En esta guía analizamos los tipos de anodizado, las opciones de color, las clases técnicas de espesor y los principales factores que deben tenerse en cuenta al seleccionar el tratamiento superficial adecuado.
1. ¿Qué es el anodizado del aluminio?
El anodizado es un tratamiento superficial en el que la superficie del aluminio se oxida de forma controlada mediante un proceso electrolítico. En este procedimiento, también conocido como oxidación anódica, la pieza de aluminio se utiliza como ánodo dentro de una solución electrolítica adecuada. Al aplicar corriente eléctrica, se forma una capa de óxido de aluminio (Al₂O₃) sobre la superficie.
Esta capa es más gruesa y controlada que la película de óxido natural, lo que mejora las propiedades superficiales del aluminio.
Las principales funciones del anodizado son:
-
Resistencia a la corrosión: Ayuda a proteger la superficie del aluminio frente a los factores ambientales y la oxidación.
-
Resistencia al desgaste: Aumenta la dureza superficial y mejora la resistencia al desgaste mecánico.
-
Apariencia estética: Ofrece diferentes opciones de color, brillo y textura superficial.
-
Integridad superficial: El recubrimiento se forma mediante la transformación de la propia superficie del aluminio; no crea una película de pintura independiente como los sistemas de pintura convencionales.
El rendimiento del anodizado no depende únicamente del espesor del recubrimiento. La aleación de aluminio, la preparación superficial, los parámetros del proceso y el sellado final de los poros también influyen en la calidad del resultado.
2. ¿Cuáles son los colores del anodizado del aluminio?
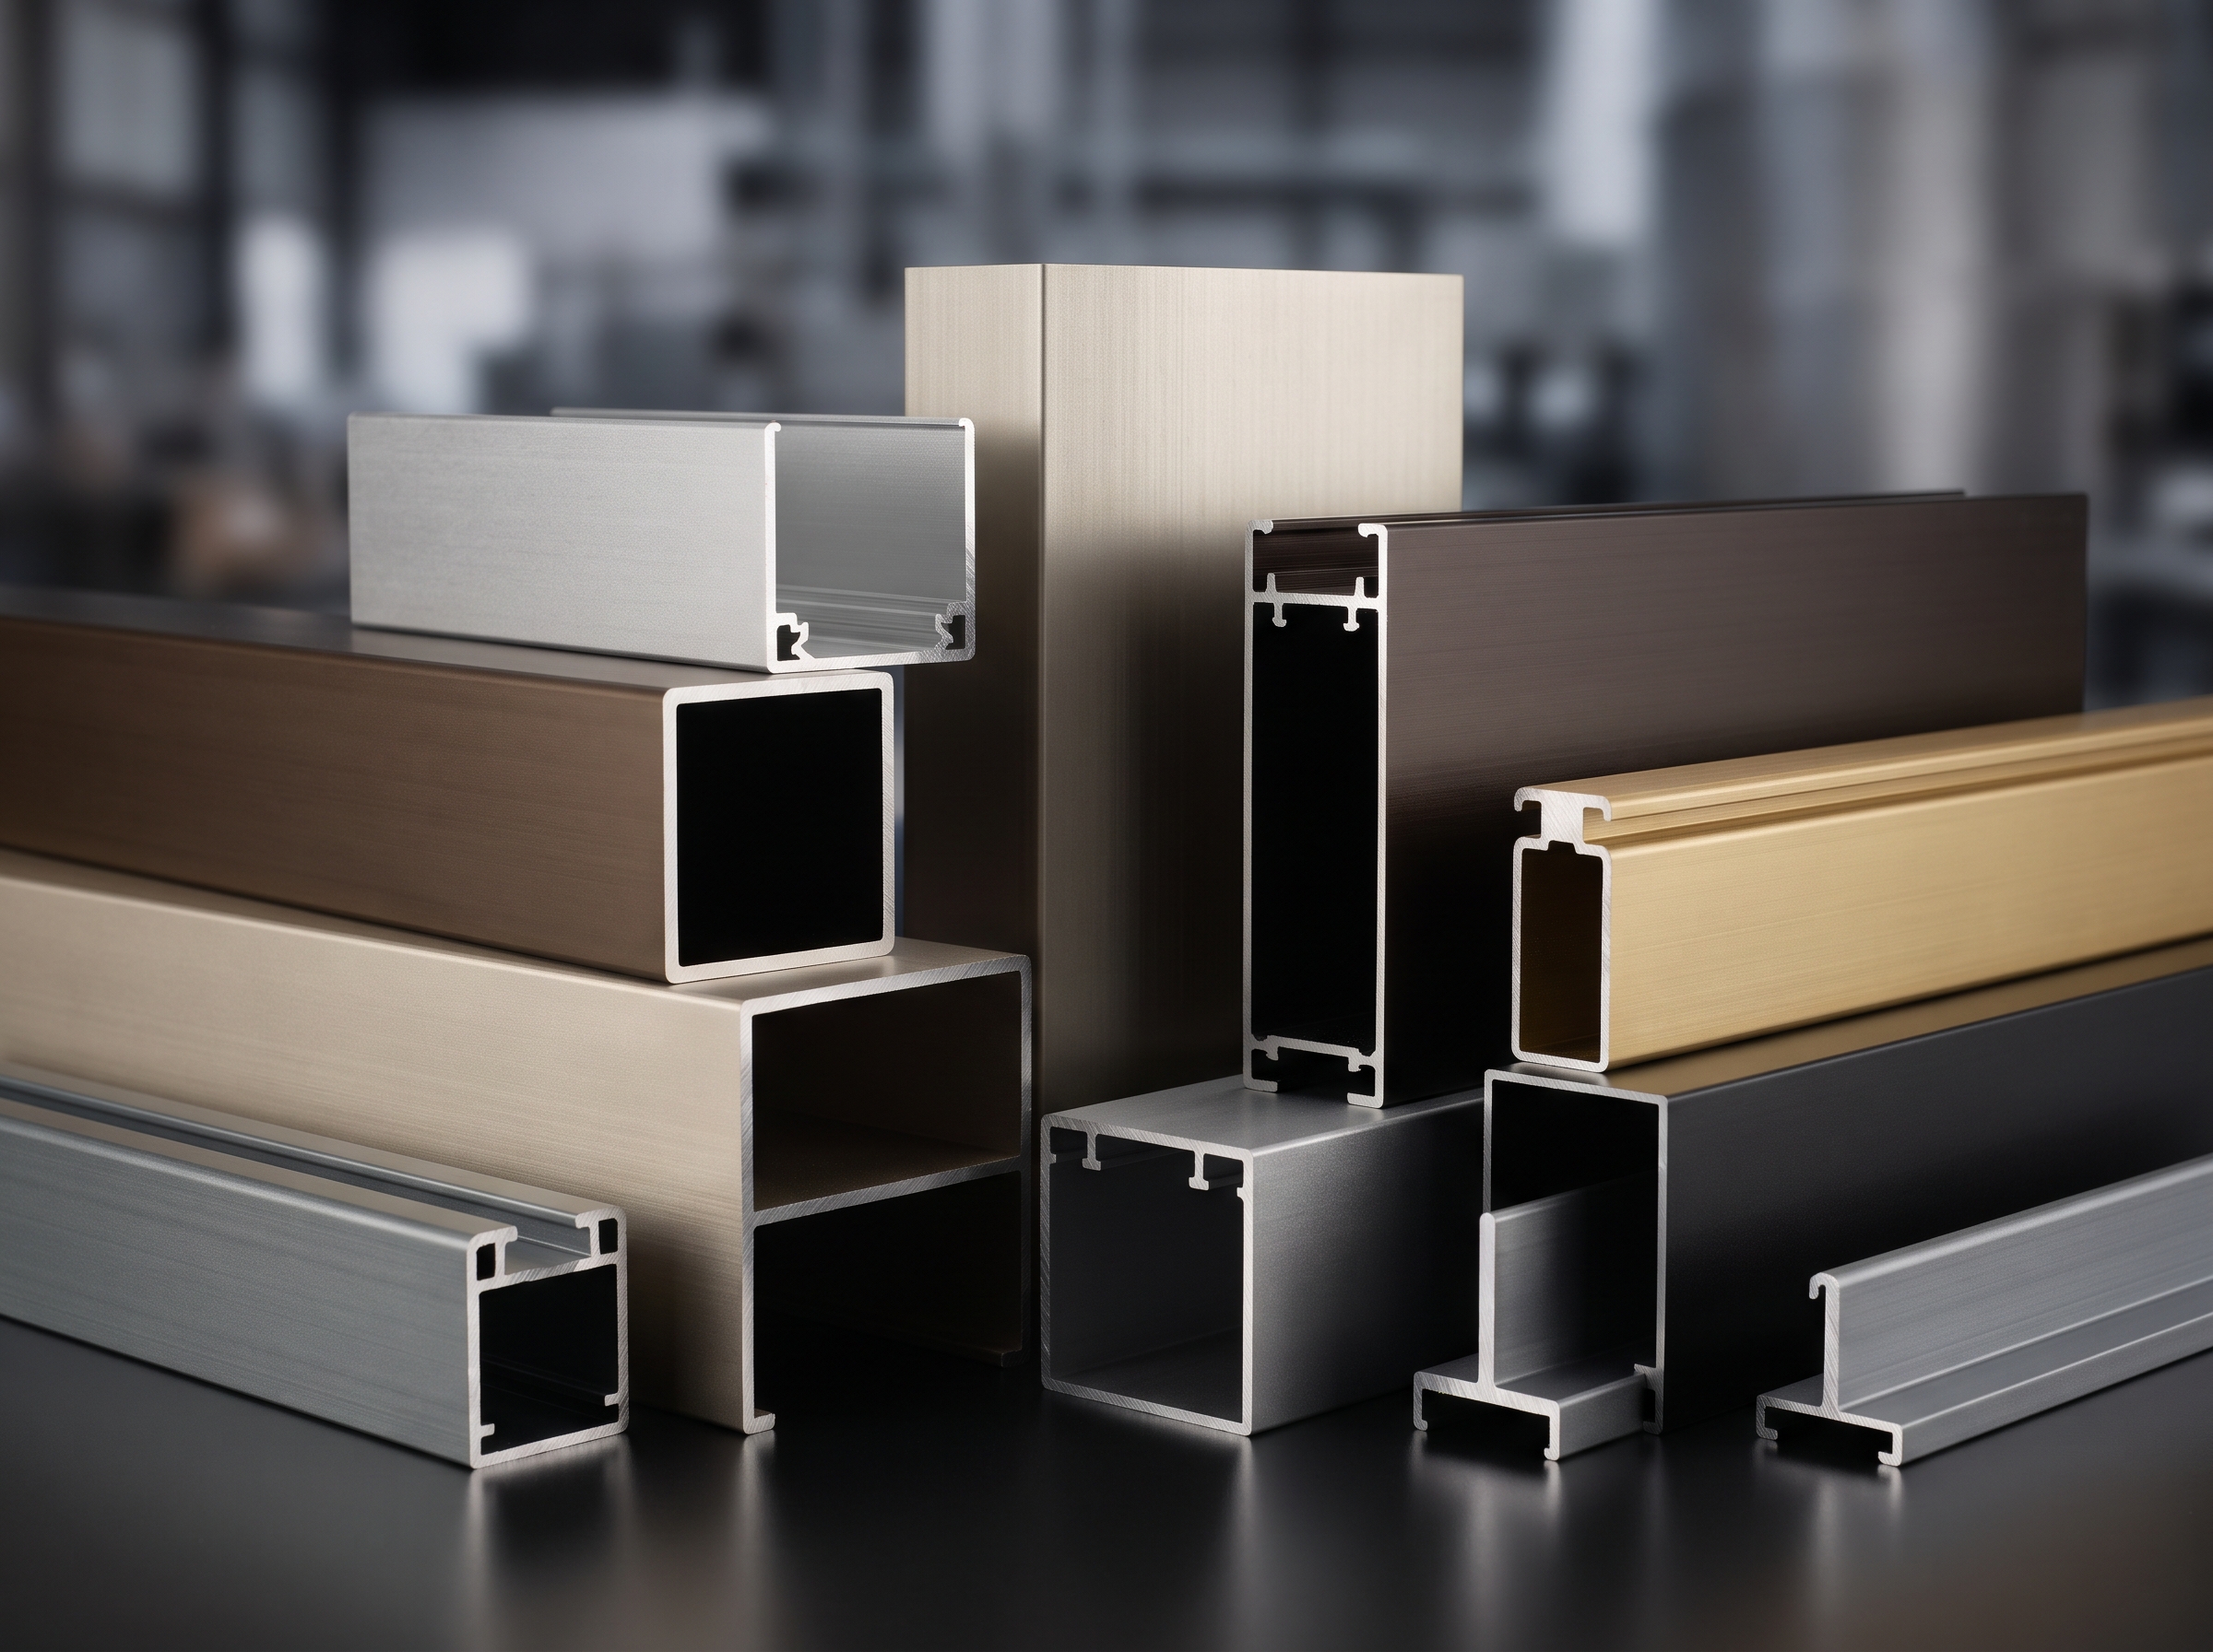
Los colores del aluminio anodizado varían según el método de coloración y las características de la superficie del aluminio. Entre las opciones más habituales en aplicaciones arquitectónicas se encuentran los acabados natural, bronce, negro, dorado y efecto acero inoxidable.
La capa de óxido formada durante el anodizado tiene una estructura porosa. Estos poros permiten obtener diferentes tonalidades mediante determinados métodos de coloración.
2.1. Anodizado natural
El anodizado natural conserva el aspecto metálico original del aluminio y normalmente presenta tonos plateados o gris claro.
En este tratamiento, la capa de óxido se sella sin añadir color. Como resultado, se mantiene en gran medida la apariencia metálica característica del aluminio.
Aplicaciones habituales:
-
Perfiles de aluminio para puertas y ventanas
-
Sistemas de fachada
-
Perfiles arquitectónicos para interiores
-
Componentes industriales de aluminio
-
Elementos decorativos de construcción
El anodizado natural se utiliza ampliamente en proyectos arquitectónicos donde se busca una apariencia sencilla y metálica.
2.2. Anodizado bronce
El anodizado bronce está disponible en diferentes tonalidades, desde bronce claro hasta bronce oscuro y marrón.
El color se obtiene mediante un proceso de coloración posterior al anodizado. En la coloración electrolítica se utilizan sales metálicas para generar depósitos de color dentro de los poros de la capa de óxido.
El anodizado bronce aporta una apariencia más cálida y decorativa a los sistemas arquitectónicos.
Aplicaciones habituales:
-
Sistemas de carpintería de aluminio
-
Revestimientos de fachadas
-
Fachadas acristaladas
-
Perfiles decorativos de aluminio
-
Proyectos comerciales y residenciales
La intensidad y luminosidad del tono bronce pueden variar según los parámetros de producción y el método de coloración utilizado.
2.3. Anodizado negro
El anodizado negro es un proceso de oxidación anódica mediante el cual se consigue un acabado negro en la superficie del aluminio.
El color se obtiene generalmente mediante la impregnación de los poros de la capa de óxido con tintes orgánicos o inorgánicos, o mediante métodos de coloración electrolítica.
El anodizado negro se utiliza en diseños arquitectónicos modernos porque crea contraste y conserva el carácter metálico de la superficie.
Aplicaciones habituales:
-
Sistemas negros de puertas y ventanas de aluminio
-
Diseños modernos de fachadas
-
Perfiles para mobiliario y decoración
-
Elementos de iluminación
-
Componentes industriales de aluminio
En aplicaciones exteriores, además del color, deben evaluarse la resistencia UV del colorante utilizado y el espesor del recubrimiento.
2.4. Anodizado dorado
El anodizado dorado crea una apariencia metálica en tonos dorados o champán sobre la superficie del aluminio.
Según la técnica de coloración utilizada, el acabado puede variar desde tonos champán claros hasta tonos dorados más intensos.
Aplicaciones habituales:
-
Perfiles arquitectónicos decorativos
-
Elementos de diseño de interiores
-
Accesorios para mobiliario
-
Espacios comerciales y tiendas
-
Sistemas de aluminio de diseño especial
La uniformidad del color es especialmente importante cuando se utilizan diferentes secciones de perfiles dentro de un mismo proyecto.
2.5. Anodizado con efecto acero inoxidable y acabados metálicos
Las superficies denominadas anodizado efecto acero inoxidable pueden realizarse en tonos plateados, grises o metálicos cepillados que recuerdan al acero inoxidable.
Este aspecto no depende únicamente del método de coloración, sino también de la preparación previa de la superficie mediante técnicas como el granallado o el cepillado mecánico.
Aplicaciones habituales:
-
Sistemas arquitectónicos de fachada
-
Decoración de interiores
-
Perfiles decorativos y para ascensores
-
Sistemas de mobiliario
-
Diseños de espacios comerciales
Tabla comparativa de colores de anodizado
| Color de anodizado | Apariencia | Aplicaciones habituales |
|---|---|---|
| Natural | Plateado, gris claro | Puertas, ventanas y fachadas |
| Bronce claro | Marrón claro | Carpintería arquitectónica |
| Bronce oscuro | Marrón oscuro | Fachadas y decoración |
| Negro | Negro metálico | Sistemas arquitectónicos modernos |
| Dorado | Dorado, champán | Perfiles decorativos |
| Efecto acero inoxidable | Plateado, metal cepillado | Interiores y fachadas |
Importante: Los nombres y códigos de los colores anodizados pueden variar según el fabricante. Dos acabados comercializados con el mismo nombre de color no tienen por qué ser exactamente iguales. En proyectos de gran envergadura, se recomienda aprobar una muestra física antes de iniciar la producción.
3. ¿Qué es el espesor del anodizado? ¿Cuántas micras se necesitan?
El espesor del anodizado se refiere al grosor de la capa de óxido formada sobre la superficie del aluminio y se mide en micrómetros (µm).
Una micra equivale a una milésima de milímetro.
El espesor requerido depende de la aplicación, las condiciones ambientales, la resistencia a la corrosión esperada y los requisitos estéticos.
Según la norma ISO 7599, los recubrimientos anódicos se clasifican en diferentes clases de acuerdo con su espesor medio.
Clases de espesor del anodizado según ISO 7599
| Clase de recubrimiento | Espesor medio mínimo | Espesor local mínimo |
|---|---|---|
| AA 5 | 5 µm | 4 µm |
| AA 10 | 10 µm | 8 µm |
| AA 15 | 15 µm | 12 µm |
| AA 20 | 20 µm | 16 µm |
| AA 25 | 25 µm | 20 µm |
La designación AA indica la clase de espesor del recubrimiento de oxidación anódica.
Por ejemplo, un recubrimiento de clase AA 15 tiene un espesor medio mínimo de 15 micras y un espesor local mínimo de 12 micras.
El espesor medio del recubrimiento y el espesor local medido en un único punto no son lo mismo. Por este motivo, las especificaciones técnicas deben indicar no solo el espesor medio, sino también el espesor local mínimo cuando sea necesario.
3.1. Diferencias entre anodizados de 5, 10, 15, 20 y 25 micras
A medida que aumenta el espesor del anodizado, también puede aumentar el potencial de protección frente a la corrosión, siempre que las condiciones del proceso sean adecuadas. Sin embargo, un valor de micras más elevado no garantiza automáticamente un mejor resultado para todas las aplicaciones.
-
Anodizado de 5 micras: Puede utilizarse en determinadas aplicaciones decorativas y en situaciones que requieren un nivel de protección menor.
-
Anodizado de 10 micras: Puede considerarse para aplicaciones expuestas a condiciones ambientales relativamente limitadas.
-
Anodizado de 15 micras: Una de las clases de espesor más habituales en aplicaciones arquitectónicas.
-
Anodizado de 20 micras: Puede preferirse en aplicaciones exteriores que requieren una mayor resistencia ambiental.
-
Anodizado de 25 micras: Puede considerarse para aplicaciones con requisitos de protección superiores o necesidades específicas de rendimiento.
Estos valores son referencias técnicas generales, no requisitos universales ni obligatorios para todas las aplicaciones. El espesor definitivo debe determinarse según las normas correspondientes, las condiciones ambientales y las especificaciones del proyecto.
4. ¿Qué espesor de anodizado se recomienda para interiores y exteriores?
El entorno en el que se utilizará el perfil de aluminio es uno de los criterios más importantes para seleccionar el espesor del anodizado.
Un perfil decorativo utilizado en interiores no necesita necesariamente el mismo tratamiento superficial que un perfil de fachada expuesto a la humedad y a la salinidad en una zona costera.
La siguiente tabla puede utilizarse como referencia inicial durante el proceso de selección técnica.
| Área de aplicación | Espesor que se puede considerar |
|---|---|
| Perfiles decorativos para interiores | 5–10 µm |
| Aplicaciones arquitectónicas generales | 10–15 µm |
| Fachadas exteriores y sistemas de ventanas | 15–20 µm |
| Zonas costeras y entornos industriales exigentes | 20–25 µm o según las especificaciones del proyecto |
Esta tabla es una guía preliminar de selección y no un requisito obligatorio de una norma.
En proyectos situados en zonas costeras, aumentar únicamente el espesor del recubrimiento puede no ser suficiente. También deben tenerse en cuenta la selección de la aleación, la preparación superficial, la calidad del sellado y las condiciones de mantenimiento.
5. Factores que afectan al color y a la calidad del anodizado
Aunque se especifiquen el mismo color y el mismo espesor de anodizado, el aspecto y la calidad superficial pueden variar entre diferentes perfiles de aluminio.
La razón principal es que el proceso de anodizado está directamente influido por las características superficiales del aluminio.
5.1. Aleación de aluminio
La composición química del aluminio es uno de los factores importantes que determinan el color y la uniformidad de la superficie después del anodizado.
El comportamiento durante el anodizado de aleaciones de extrusión como 6060, 6063 y 6082 puede variar según su composición química y estructura metalúrgica.
Las cantidades de hierro, silicio, magnesio y otros elementos de la aleación pueden influir en la tonalidad y el aspecto de la superficie.
Por este motivo, la selección de la aleación debe evaluarse antes de la producción, especialmente en aplicaciones de anodizado natural y colores claros.
5.2. Preparación superficial
La preparación de la superficie antes del anodizado influye directamente en el aspecto del producto final.
Los principales métodos de preparación superficial son:
-
Pulido mecánico: Se utiliza para obtener superficies más lisas y brillantes.
-
Cepillado: Crea una textura lineal y decorativa en la superficie del aluminio.
-
Granallado: Ayuda a conseguir superficies más mates y uniformes.
-
Ataque químico: Se utiliza para eliminar determinadas irregularidades y obtener un acabado mate.
La elección adecuada del método de preparación superficial ayuda a reducir las diferencias visuales entre perfiles del mismo color.
5.3. Método de coloración
La técnica de coloración utilizada después del anodizado también determina las opciones de color y las características de rendimiento.
Los métodos más habituales son:
-
Coloración electrolítica: Se generan depósitos metálicos en los poros de la capa de óxido para obtener especialmente tonos bronce y negro.
-
Coloración por inmersión: Se introducen colorantes orgánicos o inorgánicos en los poros de la capa de óxido.
-
Coloración integral: Se utilizan electrolitos especiales y condiciones de proceso que generan color durante la formación de la capa de óxido.
Cada método ofrece diferentes opciones de color, condiciones de producción y características de comportamiento en exteriores.
5.4. Sellado de poros
La capa de óxido que se forma durante el anodizado tiene una estructura porosa. El sellado de estos poros es importante para la resistencia a la corrosión y el rendimiento general del recubrimiento.
El proceso de sellado estabiliza la estructura del recubrimiento y mejora su protección frente a los factores ambientales.
Los errores en esta etapa pueden provocar manchas, cambios de color y una pérdida de rendimiento.
6. ¿Cómo se mide el espesor del anodizado?
Se utilizan diferentes métodos de medición para determinar si el espesor del anodizado cumple con las especificaciones técnicas.
Entre ellos se encuentran:
Método de corrientes inducidas (Eddy Current) – ISO 2360
Es un método no destructivo utilizado para medir el espesor de recubrimientos no conductores sobre materiales conductores, como el aluminio.
Se utiliza habitualmente para medir recubrimientos anodizados. El instrumento de medición debe calibrarse con referencias adecuadas.
Método de sección transversal microscópica – ISO 1463 / ISO 9220
Este método permite determinar el espesor del recubrimiento mediante el examen microscópico de una sección transversal. Puede utilizarse para inspecciones detalladas y, cuando sea necesario, mediciones de referencia.
Método del microscopio de haz dividido – ISO 2128
Es otro método utilizado para determinar el espesor de una capa de óxido anódico.
Durante la medición no debe tenerse en cuenta únicamente un punto. También deben evaluarse diferentes zonas del perfil. La selección correcta de los puntos de medición es especialmente importante en perfiles largos de extrusión de aluminio.
7. ¿Cuál es la diferencia entre el anodizado y el recubrimiento en polvo?
El anodizado y el recubrimiento electrostático en polvo son dos de los tratamientos superficiales más utilizados en perfiles de aluminio.
Ambos métodos se emplean para proteger la superficie y conseguir el aspecto deseado. Sin embargo, sus principios de funcionamiento y las propiedades superficiales resultantes son diferentes.
| Característica | Anodizado | Recubrimiento electrostático en polvo |
|---|---|---|
| Método de aplicación | Oxidación electroquímica | Aplicación electrostática de pintura |
| Estructura superficial | Capa de óxido de aluminio | Película de recubrimiento polimérico |
| Apariencia | Carácter metálico | Mate, brillante o texturizado |
| Opciones de color | Colores específicos de anodizado | Amplia gama de colores RAL |
| Espesor del recubrimiento | Generalmente indicado mediante clases en micras | Indicado como espesor de una película de pintura independiente |
| Apariencia metálica | Conserva el carácter metálico del aluminio | Depende de la formulación de la pintura |
El anodizado destaca en aplicaciones donde se desea conservar la apariencia metálica natural del aluminio. El recubrimiento en polvo ofrece ventajas en proyectos que requieren una gama de colores más amplia y diferentes efectos superficiales.
Por lo tanto, la elección entre ambos métodos debe considerar no solo las expectativas estéticas, sino también el entorno de uso, los requisitos técnicos y las condiciones de mantenimiento.
8. ¿Qué debe tenerse en cuenta al pedir perfiles de aluminio anodizado?
Definir el tratamiento superficial únicamente mediante el nombre del color puede generar incertidumbres durante la producción.
Especialmente en proyectos de grandes volúmenes y en proyectos internacionales, los requisitos técnicos deben especificarse claramente en el momento de realizar el pedido.
Un pedido de perfiles de aluminio debe incluir la siguiente información:
-
Aleación de aluminio: Indicar la aleación y el estado metalúrgico.
-
Color del anodizado: Definir si se requiere natural, bronce, negro o un color especial.
-
Espesor del recubrimiento: Especificar la clase correspondiente, como AA 10, AA 15 o AA 20.
-
Aspecto superficial: Indicar si se requiere un acabado mate, brillante, cepillado o granallado.
-
Tolerancia de color: Definir las variaciones de color aceptables y aprobar una muestra de referencia.
-
Normas y requisitos de calidad: Indicar ISO 7599, las especificaciones pertinentes del proyecto y los requisitos QUALANOD cuando corresponda.
-
Método de inspección: Definir las pruebas que se utilizarán para controlar el espesor del recubrimiento y la calidad superficial.
Para mantener la uniformidad del color entre diferentes secciones de perfiles utilizadas en un mismo proyecto, es preferible utilizar la misma aleación, una preparación superficial similar y condiciones de producción consistentes siempre que sea posible.
9. Normas relevantes para el anodizado del aluminio
Las normas internacionales y los requisitos de calidad del sector constituyen referencias importantes para evaluar la calidad del anodizado.
Entre las principales normas y documentos de calidad se encuentran:
-
ISO 7599: Especificación de recubrimientos de oxidación anódica decorativos y protectores sobre aluminio y sus aleaciones.
-
ISO 2360: Medición del espesor de recubrimientos mediante el método de corrientes inducidas.
-
ISO 1463: Medición del espesor de recubrimientos metálicos y de óxido mediante el examen microscópico de secciones transversales.
-
QUALANOD: Programa de calidad sectorial que establece requisitos y criterios de inspección para el anodizado arquitectónico.
La norma ISO 7599 abarca aspectos como el espesor del recubrimiento, el aspecto superficial, los métodos de ensayo y la idoneidad de las aleaciones de aluminio para el anodizado.
QUALANOD es una referencia importante para evaluar el proceso de producción y la calidad final del recubrimiento, especialmente en aplicaciones de anodizado arquitectónico.
Los requisitos normativos y de certificación exigidos para cada proyecto deben confirmarse con el fabricante antes de realizar el pedido.
10. Preguntas frecuentes
¿Cuántas micras debe tener el anodizado del aluminio?
El espesor del anodizado varía según el área de aplicación. La norma ISO 7599 incluye clases como AA 5, AA 10, AA 15, AA 20 y AA 25. Para aplicaciones exteriores y arquitectónicas se pueden considerar espesores de 15–20 micras. No obstante, la selección final debe basarse en las condiciones ambientales y las especificaciones del proyecto.
¿Qué color de anodizado es el más resistente?
El color por sí solo no determina directamente la resistencia. Deben evaluarse conjuntamente el espesor del recubrimiento, el método de coloración, la resistencia UV del colorante, la calidad del sellado y las condiciones de producción.
¿El anodizado negro pierde color con el sol?
La resistencia del anodizado negro a la luz solar depende del colorante utilizado y del proceso de producción. En aplicaciones exteriores deben preferirse sistemas de coloración cuya resistencia a la luz haya sido verificada.
¿Cuál es la diferencia entre el anodizado natural y el aluminio pintado?
En el anodizado natural se forma una capa de óxido sobre la superficie del aluminio mediante un proceso electroquímico, conservando su apariencia metálica. En el aluminio pintado se aplica una película de pintura independiente sobre la superficie. Por ello, la estructura y el aspecto de ambas superficies son diferentes.
¿El recubrimiento anodizado se puede rayar?
El anodizado crea una superficie más dura que la capa de óxido natural del aluminio. Sin embargo, no es completamente resistente a los arañazos. El contacto con objetos duros o afilados puede provocar rayaduras o daños en el recubrimiento.
¿Se puede utilizar aluminio anodizado en fachadas exteriores?
Sí. El aluminio anodizado puede utilizarse en sistemas de fachada cuando se garantizan una aleación adecuada, una correcta preparación superficial, el espesor requerido y unas condiciones apropiadas de sellado. En entornos agresivos, como las zonas costeras, es necesaria una evaluación técnica más detallada.
¿Anodizado y oxidación anódica son lo mismo?
Sí. El anodizado es el término habitual utilizado para denominar el proceso electroquímico conocido como oxidación anódica.
Conclusión
Los colores del anodizado del aluminio y los espesores del recubrimiento son factores técnicos importantes que influyen tanto en la apariencia como en el rendimiento de un perfil.
Opciones de color como natural, bronce, negro y dorado se adaptan a diferentes diseños arquitectónicos, mientras que las clases de recubrimiento AA 10, AA 15, AA 20 y AA 25 responden a distintos requisitos de protección.
Para seleccionar el anodizado adecuado no basta con centrarse únicamente en el color o en el valor de micras. Es necesario evaluar conjuntamente la aleación de aluminio, la preparación superficial, el método de coloración, la calidad del sellado y las condiciones ambientales de la aplicación.